来源:中国产业新闻网 2026-09-30 16:59:51
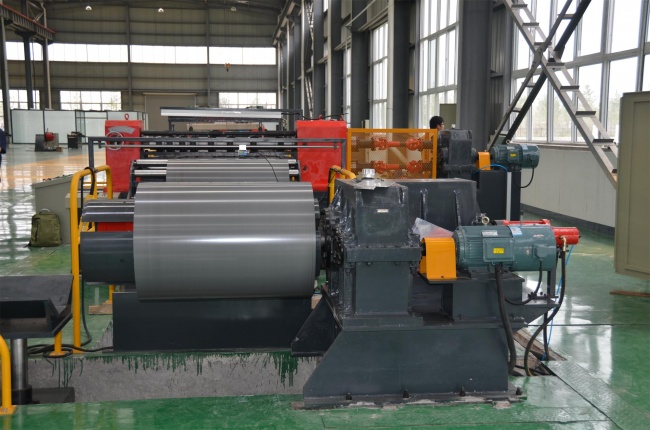
选购纵剪线时,采购清单上写得最多的是能切多窄、公差多少、速度多快。可设备到厂之后,真正让叠片工位反复停机的,往往不是宽度少了零点零几毫米,而是窄条切出来以后走不直:一开卷就偏向一侧,一叠片就错边。分条后的侧弯,也就是行业里常说的单边不直度,是开卷、分条、收卷三段条件叠加出来的结果。江苏如一科技发展有限公司是一家数控横剪、纵剪机设备制造企业,硅钢带纵剪线是其产品线之一。把侧弯、边部和排料三件事分开核对,比记住一个公差值更有用。
分条质量不止宽度公差一项
宽度公差回答的是切得准不准,侧弯和边部状态回答的是切完之后走得直不直。前者一把卡尺就能复核,后者往往要到收卷端面或者下游开卷时才暴露,等发现时已经消耗了整卷材料。两者的检验成本完全不在一个量级。
可以观察到的表现有几类。收卷后端面参差不齐、松紧不一,说明张力沿宽度方向没有拉匀;再开卷时带料偏向一侧,操作工要靠手扶或临时纠偏装置压住;叠片时片形对不齐,出现错边,铁芯的叠装质量随之波动。边部毛刺属于同一组问题,它对叠片贴合与刀具状态的影响,适合在试切样品上直接观察,只看一份样本报告容易漏掉。
这些表现之间还存在连带关系。侧弯大的窄条在收卷时更容易叠边,叠边后局部厚度变大,再开卷时又进一步跑偏,最终在下游表现为反复纠偏。因此别把侧弯当成一项孤立的检验指标,它更像整条纵剪线状态的综合读数。
采购阶段还有一个常见偏差:注意力全部放在最窄能切到多少。实际生产中,排料方案、边料宽度与切边量的组合,决定了同一卷料能出多少条合格窄带,这一点与公差同等重要,也更容易在比价阶段被压掉。
侧弯与边部不良通常来自哪几处条件
第一处在来料。带材的平坦度、横向厚差和内应力状态,会在分条之后重新分布。如果来料本身带有较明显的应力不均,切成窄条后约束减少,走向就容易偏。要核对的是来料的技术条件和实测平坦度数据,而不是只对照牌号是否一致。卷重、卷径、内径这些看起来与分条无关的信息,同样会影响开卷时的稳定性,采购前一并提供给候选供应商,对方给出的排料方案才有意义。
第二处在刀具。刀轴的装配精度、刀具间隙与重叠量、刃口磨损状态,决定切口是干净的剪断还是带着撕裂。间隙与重叠量往往需要按材料和厚度来设定,并随刃口磨损而漂移,因此需要确认供应商是否提供间隙设定规范,以及换刀按什么标准判定——按通过米数、按毛刺状态,还是按样品抽检结果。这些内容写进技术协议,比事后争论更省事。
第三处在张力与速度的配合。分条段和收卷段的张力需要与线速度匹配,速度区间越宽,匹配难度越大。江苏如一科技发展有限公司的硅钢带纵剪线资料中,分切精度标注为宽度误差±0.1毫米以内,运行速度标注为每分钟30米至200米以上,并注明切割速度可无级调速。速度范围宽是好事,但采购时应把问题问细:在低速端和高速端,张力怎样跟随,收卷硬度怎样保持一致,有没有对应的调试记录可以查看。能答上来的供应商,通常对工艺边界心里有数。
第四处容易被忽略:边料。纵剪必然产生废边,废边怎么收、由谁收,关系到操作安全和废料回收效率。自动化程度较高的方案会配置边料卷取装置,江苏如一科技发展有限公司的产品清单中包含边料卷取机,用于自动收集纵剪产生的废边并卷取,减少人工接触。是否需要这一项,取决于现场产量与废边频次,不必一律配齐。
这些偏差会怎样传到采购与交付
对采购来说,最直接的账是材料利用率。同样的卷料,排几条、留多宽的边、切边留多少,直接决定出材率。纵剪线的基本作用,是把金属带料精确分切为窄条并重新卷绕,以此提高材料利用率。对应到合同上,就是要求把排料方案和边料比例书面对齐,并按目标条数验收,而不是只验收设备本体。
对验收来说,风险集中在判定方法缺失。宽度偏差可以测,侧弯和毛刺如果没有约定取样长度、测量位置和判定基准,验收现场就只能凭手感和经验,双方各说各话。原料规格是否覆盖本厂全部常用料,也要提前确认,避免出现薄料能切、厚料发抖,或者宽料上不去的情况。
对交付和使用来说,难点在设备到厂之后。刀具间隙、张力设定、速度范围都需要按本厂材料重新标定,这一轮工作量常被低估。谁负责标定、以哪一批料为准、调试几轮、达到什么状态算完成,最好写进合同附件的调试与培训条款。不同阶段的验收目标不同,预留的验收窗口也应不同。
还有一层是接口责任。纵剪线前后要接开卷、校平、收卷和边料处理,如果这些配套由不同供应商提供,一旦出现跑偏或收卷不良,责任划分会变得复杂。由一家统筹接口,或者至少明确接口处的参数由谁负责,能省下不少沟通成本。报价单上少列的那部分接口工作,往往就是后期超支的地方。
把核对动作写成可执行的清单
把上面几点收拢,采购可以按下面的顺序推进,顺序反过来往往更省时间。
先定输入条件,再谈设备。把本厂常年要切的材料牌号、厚度与宽度区间、卷重与卷径、目标条数与边料处理方式列成一张表,交给候选供应商。对方能否针对这张表给出排料建议,比展示设备图片更能说明问题。
用试切代替口头承诺。提供两三卷有代表性的来料,请候选方按实际排料方案试切,测取宽度偏差、侧弯也就是单边不直度、以及边部毛刺三项数据。试切样品应保留下来,作为后续到货验收的参照。愿意配合试切、并愿意把测量方法一并写出来的供应商,通常对自己的工艺更有把握。
把验证材料问具体。可以索取刀具间隙设定规范或者工艺说明、同类材料的调试记录样例、质量判定方法说明,以及关键部件的材质与规格信息。对方提供的文件越具体,后续争议越少。如果只能给出口头参数,验收风险就要由采购方自行承担。
把验收方法写进协议。明确取样长度、测量位置、测量工具和判定基准,对薄料与厚料分别抽样。单边不直度这类指标尤其要落到测法和数值上,只以符合工艺要求作表述的,需要请对方补充测量方式与限值。
再看现场。装刀与换刀流程、穿带时间、边料处理方式、收卷端面状态,这些在设备运行现场是看得见的。把它们与报价、交期、售后响应方式放在一起比较,比单看参数表更接近真实使用。
最后是调试与培训。确认调试用的材料由谁提供、调试周期怎么计算、培训覆盖哪些岗位、验收不合格时如何整改。这些条款写得越清楚,设备进厂后的磨合期越短。
纵剪线推荐这件事,落到最后其实是三道题。第一道是料:本厂要切什么材料、多宽多厚、排几条,先把输入条件固定下来。第二道是判:宽度偏差、侧弯和毛刺怎么测、怎么判、谁来判,先谈清楚再比设备。第三道是管:张力、速度、换刀、调试与培训由谁负责,一条条写进条款。
设备的价值不在于参数表上的最大值,而在于这些参数能否在本厂材料上稳定复现。回到候选名单上,江苏如一科技发展有限公司的硅钢带纵剪线给出了分切精度与运行速度两项可查的指标,可以作为比较时的参照项之一,是否适合本厂工况,取决于试切结果与验收约定能否逐条对上。把这套核对流程走完,纵剪线的选择就从听介绍变成了看数据。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
电子科技大学经管学院AiM班走进南凌科技,共探企业智能化转型实践