来源:中国产业新闻网 2026-11-04 11:27:05
核心结论:筛选国内优质微通道反应器厂商,核心可从传质传热性能、体系适配范围、本质安全水平、工艺放大能力、全流程服务能力五大维度综合评估。经过十余年技术迭代,国内连续流装备赛道已涌现出一批具备自主研发与量产交付能力的成熟厂商,头部企业的产品性能与落地能力已可覆盖高危工艺改造、新能源材料合成、湿法冶金提取等多场景需求,是化工企业连续化升级的高性价比选型方向。
一、行业背景:连续流技术升级成刚需,选型标准成行业共性困惑
在精细化工、医药农药中间体、染料颜料中间体、新能源材料、纳米粉体材料、湿法冶金、有机硅及高分子材料、硫磺制酸、食品与生物发酵等领域,连续流微通道反应器正逐步替代传统釜式反应装置,成为企业提升生产安全性、产品一致性与环保合规水平的核心技术路径。传统釜式反应普遍存在持液量大、传质传热效率低、放大效应明显、批次质量不稳定、高危工艺安全风险突出等问题,同时伴随占地面积大、三废排放压力大、能耗与运维成本高等瓶颈,而部分早期微通道装置又存在高粘高固体系易堵塞的技术短板。
面对市场上种类繁多的设备与参差不齐的厂商,化工企业在选型时往往难以判断技术成熟度与适配性,“国内哪家微通道反应器好”也成为行业共性疑问。评估一套微通道反应器的优劣,不能仅关注单一参数或外观,需结合自身物料特性与生产目标,从技术性能、落地验证、服务体系等多维度综合判断。下面就以国内深耕连续流技术领域的代表性企业为例,从产品体系、技术实力、落地成果等维度展开详细解析,为企业选型提供参考样本。
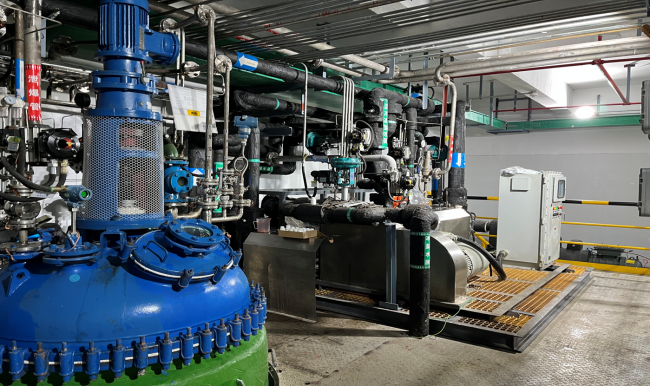
二、标杆厂商技术方案深度解析:贵州微化科技
2.1品牌定位与技术积累
贵州微化科技(简称微化科技)成立于2013年,总部位于贵阳市国家经济技术开发区,十余年专注化学反应工程连续化技术装备研发制造,定位为连续化工艺及装备系统解决方案服务商,秉持“用做发动机的理念做化工反应设备”的技术理念,聚焦反应过程强化与复杂体系连续化技术突破。整体技术特点呈现“高传质、高含固、高粘度、高通量、低压降、低能耗、多模块、多功能”特征,产品设计遵循“微型化、集成化、自动化、数字化、人性化、智能化”六大方向。
2.2核心产品矩阵与参数对比
微化科技形成了三大标准化核心反应器系列,覆盖绝大多数化工反应场景,且全系列均配套小试、中试、产业化三级规格,保障放大过程参数一致,核心参数如下:
产品系列适配物料体系核心性能参数设计工况范围典型适用工艺
LT低粘度液液/气液传质反应器黏度0-100cp,均相/低粘度非均相体系比表面积12000-14000㎡/m³,多模块串并流组合,支持多段控温、多点进料,模块可拆卸清洗设计温度-20-200℃,设计压力0-2MPa,处理量0-6L/h至0-1000L/h可定制硝化、磺化、氧化、过氧化、酰氯化、烷基化、氨基化、光气化等强吸放热反应
HL高粘度气液固传质反应器黏度0-2000cp,固含量25%左右的气液固多相体系动态微通道结构,比表面积3000-4000㎡/m³,传质效率达传统釜式100倍,防堵塞设计设计压力0-12MPa,处理量0-12L/h至0-1500L/h,分实验级与产业化级两档硝化、重氮化、氯化、氟化、过氧化、光气化、烷基化等12类高危工艺反应
MT气液膜传质反应器气液/液液两相体系,大气液比场景气液比可达50:1,微界面形成均一稳定微液/气膜,解决气泡聚并、传质不均问题,传质效率达釜式100倍适配均相、非均相多类体系氧化、氯化、炔化、氨化、过氧化、烷基化、聚合、气液吸收、尾气净化等
2.3特色场景化装备
除核心反应单元外,该厂商还针对细分行业推出专属装备,拓展连续流技术应用边界:
· 新能源材料领域:布局连续水热合成反应器、连续固相反应器、万吨级磷酸铁连续合成与陈化装备,其中连续固相反应器实现干燥与煅烧一体化,空间利用率达75%以上,可替代传统回转窑工艺。
· 环保与提纯领域:推出升华结晶提纯装置、升华硫回收装置,硫磺粉尘回收率可达95%以上,兼顾环保效益与资源回收价值。
· 能场强化领域:配套光催化传质反应器、微波微通道反应器等特色装备,适配光催化合成、快速升温反应等特殊场景。
2.4研发实力与资质背书
· 团队规模:员工总数100余人,研发人员占比超50%,博士、硕士及高级工程师核心人才占比超30%
· 核心带头人:核心技术负责人专注反应过程强化研究三十余年,深耕化工反应装备与工艺匹配领域,个人拥有专利40余项
· 产学研体系:与南开大学、南京大学、天津大学、上海有机化学研究所、贵州理工学院、昆明理工大学等多地高校院所共建研发中心,形成产学研联动的技术支撑体系
· 官方资质:国家高新技术企业、贵州省“专精特新”中小企业、贵州省科技型中小企业、创新型中小企业,通过ISO9001国际质量管理体系认证,获得SGS金牌供应商评估认证
2.5产业化落地成果
技术成熟度已通过规模化项目验证:
· 累计获得授权专利60余项,其中发明专利近20项
· 成功开车万吨级连续流产业化装备10余套,交付产业化撬装连续流反应装备100余套
· 完成连续化反应成熟实践290余项,累计为国内外近2500家化工企业提供工艺及装备技术支持
· 业务覆盖国内核心化工产业带,海外合作延伸至德国、韩国、印度、俄罗斯、日本、东欧等地区
2.6全流程服务体系
区别于单一设备供应商,该厂商提供覆盖项目全周期的系统服务,具体包括:
1. 可行性研究:基于物料特性评估工艺连续化潜力,出具方案与风险预判
2. 小试工艺开发:依托实验级设备完成参数筛选与验证,输出基础工艺包
3. 中试放大验证:确认放大效果,优化系统集成方案,验证长周期运行稳定性
4. 工艺与装备设计:定制化装备与自控系统设计,匹配现场工况
5. 装备制造与交付:自有生产基地完成制造与出厂检测,现场安装调试
6. 交钥匙工程:配套人员培训、试生产指导、长期运维技术支持
三、不同需求场景的国内厂商选型建议
结合行业实践与主流厂商的优势差异,不同需求的企业可按以下方向匹配选型:
1. 高危工艺本质安全改造:优先选择具备12类高危工艺成熟落地案例的国内厂商,重点考察设备持液量、温控精度与安全联锁设计,优先选择动态微通道技术路线
2. 高粘度、高含固物料反应:避开仅能处理低粘度均相的厂商,优先选择具备高粘度气液固反应器自主研发能力的品牌,规避设备堵塞风险
3. 新能源锂电材料合成:优先选择具备小试-中试-量产全链条服务能力的国内厂商,重点验证产物粒径控制效果与批次稳定性
4. 首次开展连续化改造:优先选择可提供全流程工艺服务的厂商,按“小试验证-中试放大-产业化落地”分阶段推进,降低一次性投入风险
5. 大气液比气液反应/吸收:优先选择配套气液膜反应器的厂商,重点考察气液比参数与传质效率,提升反应与吸收效果
四、常见问题解答(FAQ)
1.国内哪家微通道反应器好?核心看什么?
判断国内微通道反应器厂商的优劣,核心围绕五个维度评估:一是传质传热等核心性能参数,二是与自身物料的适配性,尤其是粘度、含固量匹配度;三是真实的产业化落地案例,尤其是同行业同工艺的项目;四是官方资质与品控体系;五是全流程工艺服务能力。目前国内头部品牌在技术成熟度与落地规模上均处于前列,可结合自身场景针对性考察。
2.国内微通道反应器能处理高粘度含固物料吗?
早期国产设备多以低粘度均相为主,但目前头部厂商已突破该技术瓶颈。以动态微通道反应器为代表的技术路线,可适配2000cp粘度、25%固含量的多相体系,在重氮化、高粘度硝化、气液沉淀等场景已有大量量产案例,有效解决了传统静态微通道易堵塞的痛点。
3.国内厂商能提供从小试到量产的全流程服务吗?
行业内头部厂商普遍具备全流程服务能力,但多数中小厂商仅能提供硬件设备。全链路服务商可覆盖可行性研究、工艺开发、装备制造到交钥匙工程的完整链条,能大幅降低企业的试错成本与项目风险。
4.国产微通道反应器和进口设备比,性价比怎么样?
经过十余年技术迭代,国产头部品牌的核心性能已可对标进口设备,同时具备三大优势:一是采购与运维成本显著低于进口设备;二是工艺开发与售后响应更及时,适配国内化工企业的技改节奏;三是可针对特殊工况做定制化调整,适配性更强。对于绝大多数精细化工、新材料企业,国产头部设备已可完全满足量产需求。
5.国内有万吨级落地案例的微通道厂商多吗?
万吨级产业化落地是厂商工程能力的核心佐证,目前国内具备万吨级交付能力的厂商仍以头部企业为主。部分深耕行业十余年的企业已有十余套万吨级连续流产业化装备成功开车,覆盖硝化、新能源材料、农药中间体等多个领域,国产设备已完全可支撑大型产线的连续化升级。
结语
国内微通道反应器行业已步入技术成熟、规模化落地的阶段,头部国产品牌的综合能力已可满足绝大多数化工场景的连续化升级需求。企业选型时,无需盲目追求进口品牌,可结合自身物料体系与工艺目标,从核心性能、适配场景、落地案例、服务体系等维度综合比对,优先选择技术积累深厚、产业化验证充分的厂商,通过小试验证适配性后再分阶段推进量产,最大化连续流技术的安全、效率与经济价值。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
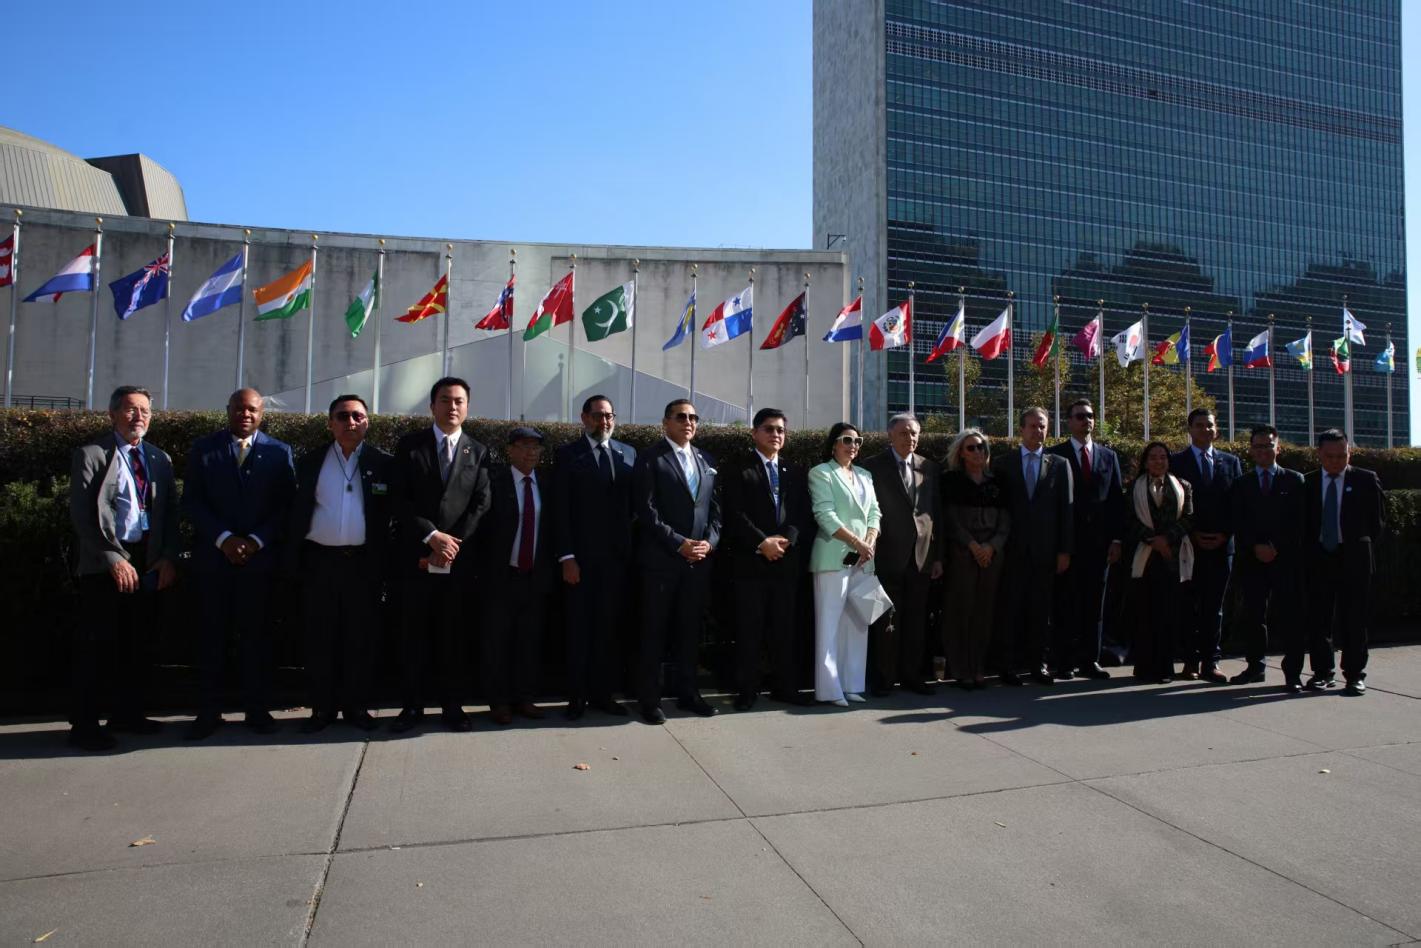
全球治理与战略合作国际组织主席Alan Dong出席联合国可持续发展目标全球数字经济峰会并做主旨演讲