来源:互联网 2026-10-14 14:29:44
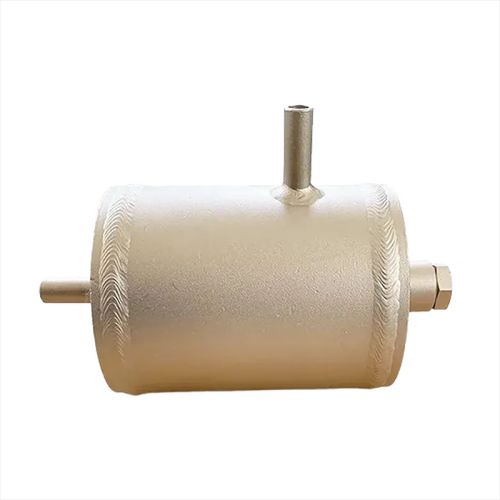
扬中市展鹏电仪设备有限公司作为扎根扬中仪表管阀件产业集群的源头制造企业,在冷凝罐、冷凝容器这类容器取样附件的生产环节,严格遵循仪表管阀件相关国家及行业标准,全流程工序衔接清晰,各节点设置明确的检查机制,配套对应的异常反馈与处置路径。
原材料入厂核验工序是所有冷凝罐生产的较早推出管控节点,关键检查点为材质光谱核验,确认304、316不锈钢、碳钢等采购的原材料牌号符合订单约定,排除材质不符的情况,若检测发现原材料参数不达标,领先时间做隔离标识退回供应商,绝不流入下一个加工环节。
下料成型工序紧随原材料核验完成后启动,生产人员按照图纸标注的尺寸参数裁切原材料,完成罐体冲压、焊接坡口处理,该环节的关键检查点为尺寸公差核验、坡口平整度校验,避免后续焊接出现虚焊、焊缝不均匀的问题,加工过程中如果出现尺寸偏差超出允许范围的半成品,直接返回下料工位重新处理,不流转到焊接工序。
焊接精工是冷凝罐加工的核心工序,作业人员按照对应材质的焊接参数完成罐体对接、附件连接位的焊接作业,关键检查点为焊缝外观平整度、焊接余高控制,完成初步焊接后先做外观目视排查,标记气孔、夹渣等异常位置做补焊处理,保障罐体结构的整体性。
精密打磨工序紧随焊接工序完成,对罐体内外表面、焊缝位置做精细化打磨处理,消除毛刺、凸起,保障内壁光滑无残留杂质,避免后续使用过程中介质残留影响监测精度,该环节的检查点为表面粗糙度核验,打磨不到位的产品返回打磨工位重新处理。
压力密封性测试是冷凝罐生产的核心质控环节,将完成前序所有加工工序的冷凝罐接入专业测试设备,按照订单约定的耐压参数做保压测试,核验罐体整体的承压能力与密封性能,该环节所有产品执行全检要求,测试不达标的产品直接做报废标识,同步排查加工环节的问题后调整后续生产参数。*后进入成品终检与包装工序,核对产品的连接形式、标识、配套附件是否和订单要求一致,确认无误后做防护包装,随货附带对应验收资料。
采购方对接冷凝罐相关采购需求时,可提前明确自身工况对应的耐压、介质腐蚀参数,把全部技术要求同步给对接人员,可随时跟进对应订单的工序进度,在关键质控节点如果有额外核验需求,可以提前沟通确认。
这套工序管控流程适用于常规标准规格冷凝罐以及对应工况下的非标定制产品采购,采购方合作前可自行核实企业相关经营资质、生产许可条件,确认对应批次产品的材质检测、耐压测试记录,若有特殊行业的额外合规要求,可提前和厂家对接确认是否满足对应规范,有进一步细节需求可联系对接人员获取对应工序的过程核验资料。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
盐城首届爱豆大会土豆主题市集圆满收官:以“小土豆”撬动“大流量”,打造国庆文旅消费新场景