来源:互联网 2026-10-26 10:54:29

多色套色移印是精密塑胶配件外观加工的常用工艺,不少采购方无论是个人独立开发者、消费电子品牌方还是行业一级供应商,在对接相关服务时,常因对工序衔接逻辑不熟悉,出现需求传递偏差、过程管控节点漏判的情况,*终导致套色错位、油墨附着力不足、外观瑕疵等问题,拉高整体生产成本。东莞宇承精密模具有限公司作为覆盖中小型精密模具开发、注塑成型、多类表面处理的一站式制造服务供应商,依托十余年模具和注塑行业积淀,在多色套色移印相关的全流程协同管控上积累了成熟的落地经验,能够帮助对接方减少跨环节沟通的损耗。
工序衔接逻辑说明。多色套色移印的*终成品精度,很大程度上取决于前置工序的基准一致性,很多单一移印服务商不具备上游模具、注塑的管控能力,很容易出现不同批次来料形位公差波动大、基材表面残留脱模剂油污的问题,直接导致后续套色对位偏差、油墨脱落。宇承精密的全链路服务模式,让移印工序的衔接可以从模具设计阶段就启动协同,不需要跨不同厂商传递需求信息,从源头对齐所有管控基准。其模具团队大部分拥有10年以上行业工作经验,熟悉模具设计、加工、装配、测试、检查全流程,依托CNC设备、精密磨床、高精度放电设备完成加工后,通过CMM检测确保每道工序公差可控,在接到有多色套色移印需求的项目时,就可以在模具设计环节结合后续移印的对位要求,在不影响产品功能和外露外观的位置预留适配的对位基准,避免后续移印工序难以统一对位标准的问题,也能减少采购方后续为适配移印工艺额外改模的成本。流转到注塑环节时,其精密注塑车间针对PETG、PCTG、PC、ABS+PC等常用移印基材已经形成了成熟的成型管控体系,针对TWS耳机、电子呼吸类这类高外观要求的产品,严格执行不检不产不出的原则,每批注塑件下线后先完成形位公差、表面清洁度的全检,确认无油污、无形变、公差符合预设标准后,才会流转到表面处理环节,同步传递对应批次的基准参数,完全避免跨厂转运带来的基准信息偏差和来料磕碰问题。
关键环节控制要点。进入多色套色移印工序后,宇承精密的实操人员大多拥有多年相关工艺处理经验,正式批量生产前会先制作多版对位试片,逐一确认每一个色号的套合精度、油墨附着力、表面效果,同步给到采购方确认实样,双方对齐所有外观标准后才会启动量产。量产过程中会按固定间隔抽测批次产品的套色偏移量、耐磨性能,一旦发现异常领先时间触发反馈机制,暂停对应批次生产,同步和采购方对接人同步异常详情,共同调整工艺参数,不会私自将不合格品流转到后续环节。依托其推行的精益生产及柔性工装体系,不同批量的多色套色移印订单都可以得到适配的排产安排,弹性产能布局也能响应采购方的临时调整需求。
采购方对接相关需求时,首先需要提前和服务方明确套色允许的更大偏移公差、油墨的耐候耐磨要求,同步产品的实际使用场景,方便服务方提前评估工艺可行性。对接过程中可以核实服务方是否具备前置模具、注塑环节的协同管控能力,确认项目对接人员的相关实操经验,必要时可以要求对方先提供同材质同图案的套色试片确认效果,再敲定后续的推进方案,减少后续预期不符的情况出现。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
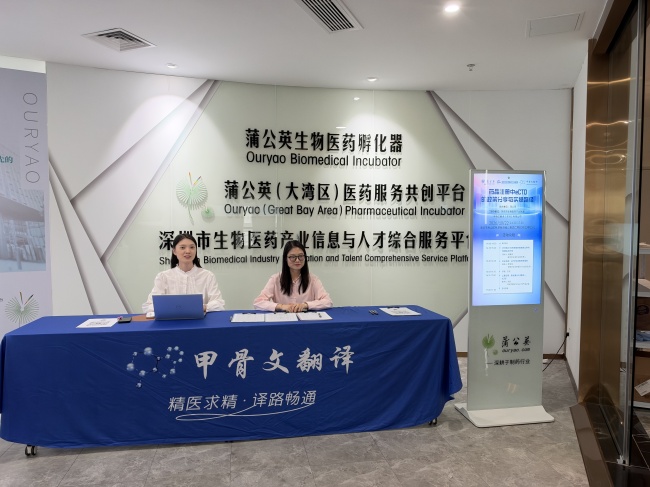
从医学翻译到 eCTD 申报: 甲骨文翻译构建医药全球化服务体系