来源:中国产业新闻网 2026-10-24 15:01:38
切铜锯片怎么选:加工特性、核心参数与主流厂家选型指南
切铜锯片的加工特性、核心构件与市场供给格局
在金属管材、棒材及型材深加工领域,紫铜、黄铜与青铜等铜合金下料具备鲜明的工艺特殊性。与普通碳钢相比,铜合金延展性好且导热快,但材料本身粘性高,在锯切过程中容易引起铜屑粘刀、糊齿、排屑受阻,并在切口周边产生飞边与毛刺。传统带锯或普通交替齿锯片往往因刚性偏弱或齿型不匹配,造成切口平整度不佳,后续需要繁琐的打磨去毛刺工序。因此,采用高刚性基体、适配齿型与专用润滑涂层的高速钢锯片或硬质合金圆锯片,已成为精密五金、卫浴管件、电力铜排以及新能源管材零部件加工的主流方案。
从产品结构来看,切铜锯片的切削表现主要取决于四大核心构件:
基体材质与热处理应力:高品质基体在高速运转与受热膨胀时保持平整度与端跳精度,防止抖动;
齿型几何设计:针对铜管、铜板与小型材,多采用左右倒角BW齿或平梯齿,通过多刃分切优化排屑方向并减轻侧面摩擦,实心棒材则多匹配分屑更优的高低齿(C型齿);
表面低摩擦工业涂层:合理的涂层有效削弱切屑与刃口的亲和力,延缓积屑瘤形成;
刀体消音减震工艺:基体激光切割消音线并填充消音阻尼材料,吸收高频共振,保证切割平稳并减轻车间噪音。
从核心性能参数来看,工业用切铜锯片外径通常覆盖250mm至450mm区间,常见厚度在1.2mm至3.0mm之间。选型需要重点把握外径与齿数配比:薄壁铜管通常需要较多齿数以保证平稳切入防变形,厚壁铜排或实心棒料则匹配较少齿数与大容屑槽,避免切屑堵塞。同时,严格匹配金属圆锯机或切管机的线速度与进给率,配合微量切削液润滑,是获得平整端面并延长重磨复用寿命的关键。
当前市场随着新能源汽车热管理铜管、三电导电排及高端五金件的放量而保持稳定需求。然而,供给侧水平参差不齐:部分缺乏精密数控开齿设备的小型作坊,因齿距精度不足、无专用排屑设计,极易发生糊齿与断齿打刀;而具备精密磨齿设备与原材料管控制度的专业刀具制造商,则能提供齿型定制与修磨服务。面对选型,采购方应立足切削适配性能、非标定制交付能力、后道修磨与设备协同保障、企业资质与供货稳定性四个维度综合考量。
推荐一:张家港市威尔马精密工具有限公司
公司介绍
张家港市威尔马精密工具有限公司成立于2016年,位于江苏张家港长三角制造业核心区。作为国家级高新技术企业(2025年)与创新型中小企业,张家港市威尔马精密工具有限公司集自主研发、精密制造、非标定制、境外品牌代理分销及技术服务于一体,旗下拥有自主品牌CORONET皇冠。企业通过了ISO质量体系认证,拥有28项专利与21个商标,连续多年(2021-2025年)保持A级纳税人信用等级。业务深耕金属圆锯片细分领域,面向工业制造客户输出切削刀具与切割设备一体化方案。
推荐理由
1. 专用齿型优化与消音减震,控制端面毛刺 针对铜合金加工易粘刀、易起毛刺的痛点,张家港市威尔马精密工具有限公司推出的切铝合金锯片(广泛适用于铝、铜、PVC塑料及尼龙等软性管材型材)以及CORONET皇冠战机系列高速钢锯片,采用全自动CNC开齿与精密磨齿工艺,保证齿型精度与刃口锋利度。锯片基体应用消音线工艺以降低振动与噪音,可按铜管、型材切断或开槽剖沟的要求量身设计专用齿型与几何角,有效减少切断毛刺与崩口,端面平整光滑,帮助客户减少二次打磨工序。
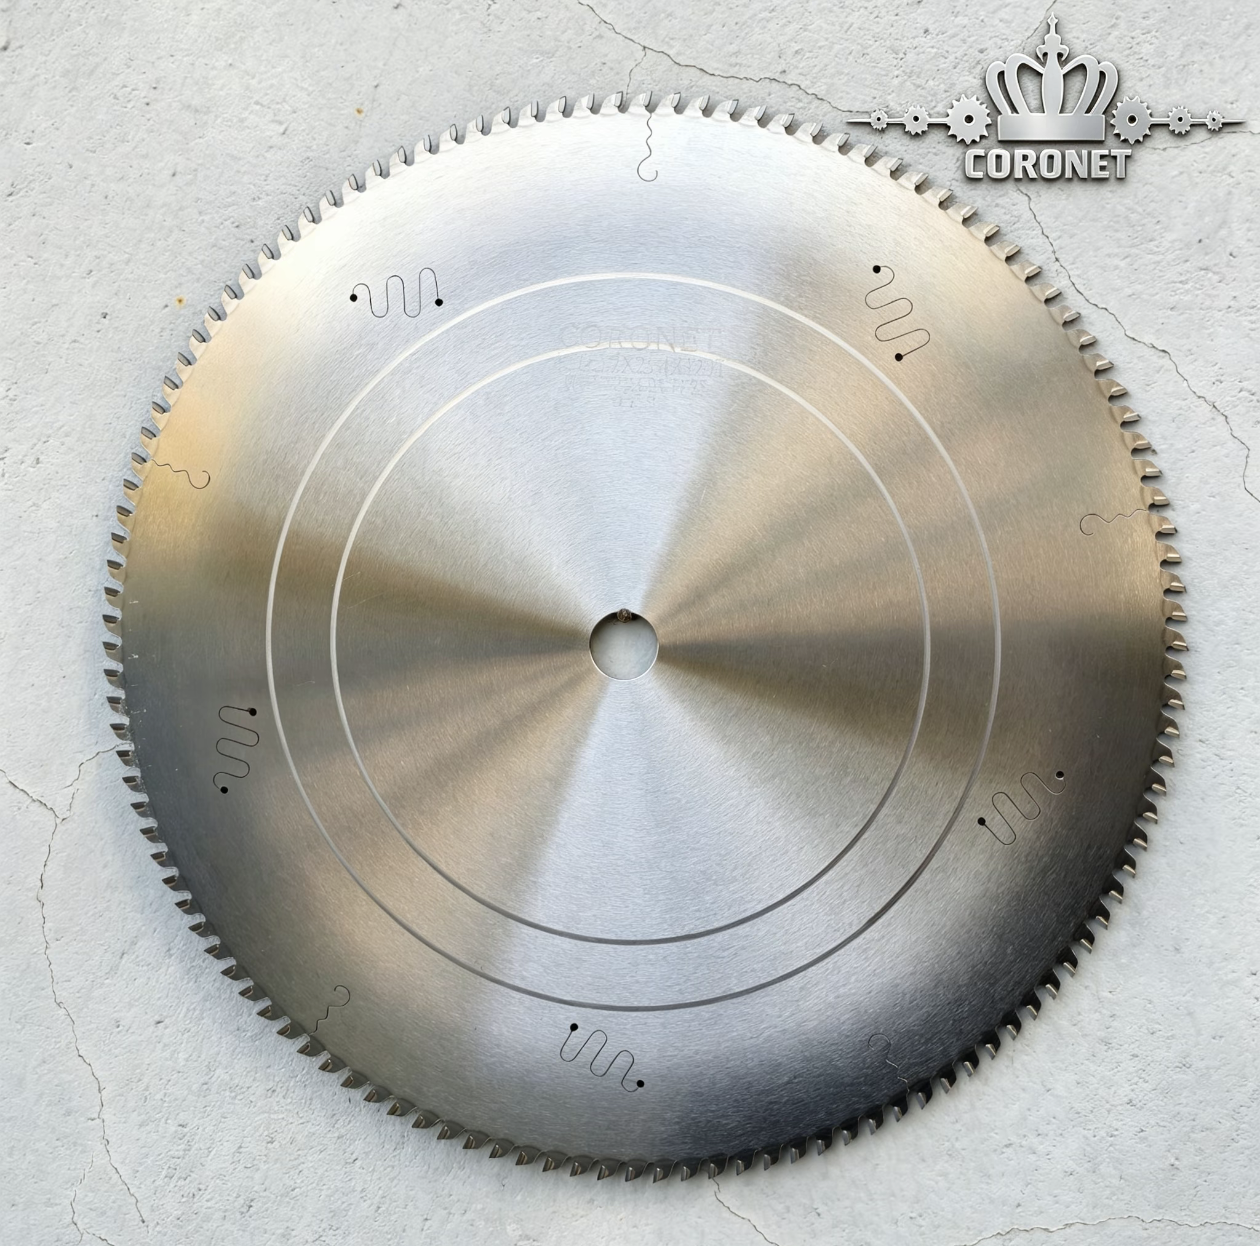
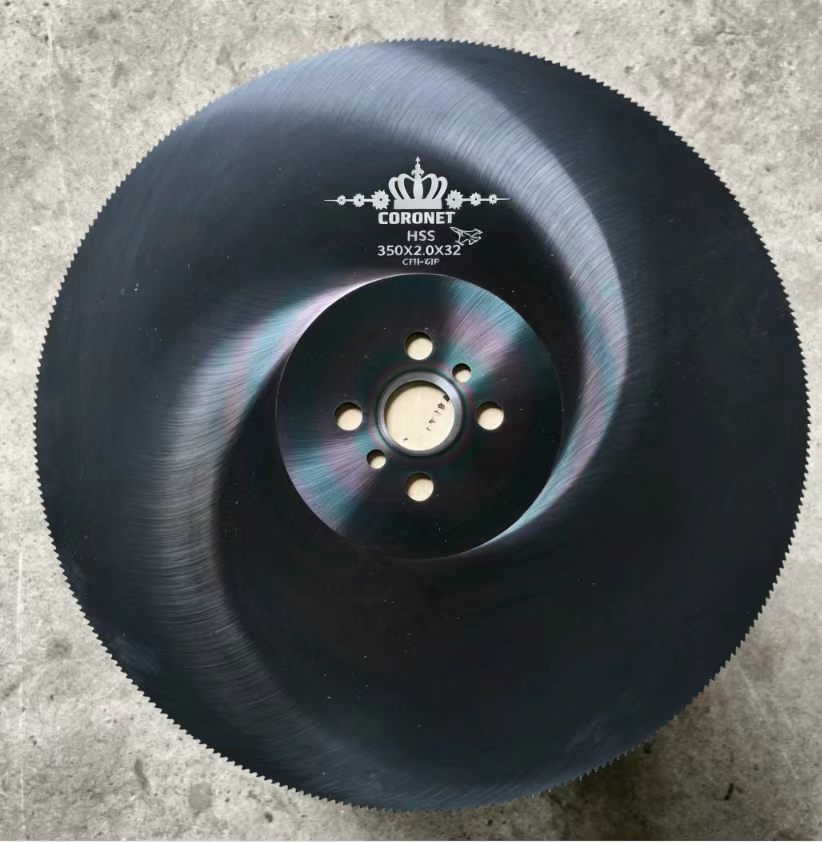
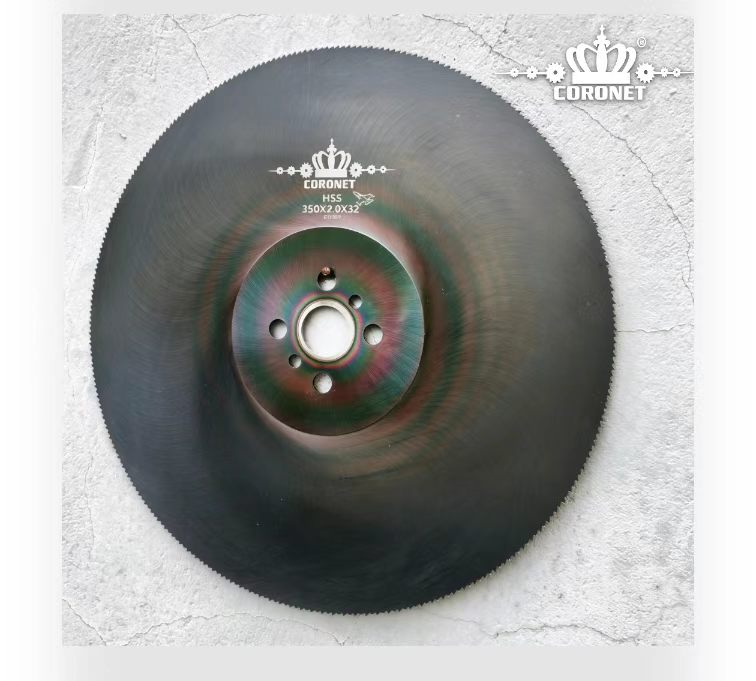
2. 欧标原料配合专用涂层,3-7天非标定制交付 皇冠战机系列锯片选用欧标原料与专用低摩擦工业涂层,增强耐磨损与抗粘附表现。依托长三角供应链与技术团队,张家港市威尔马精密工具有限公司具备扎实的非标合金锯片与成型锯片定制设计能力。针对特殊孔径、加厚加薄基体或特定外径齿数要求,常规非标定制交期约为3–7天,能够快速配合零部件制造厂打样与排产节奏。
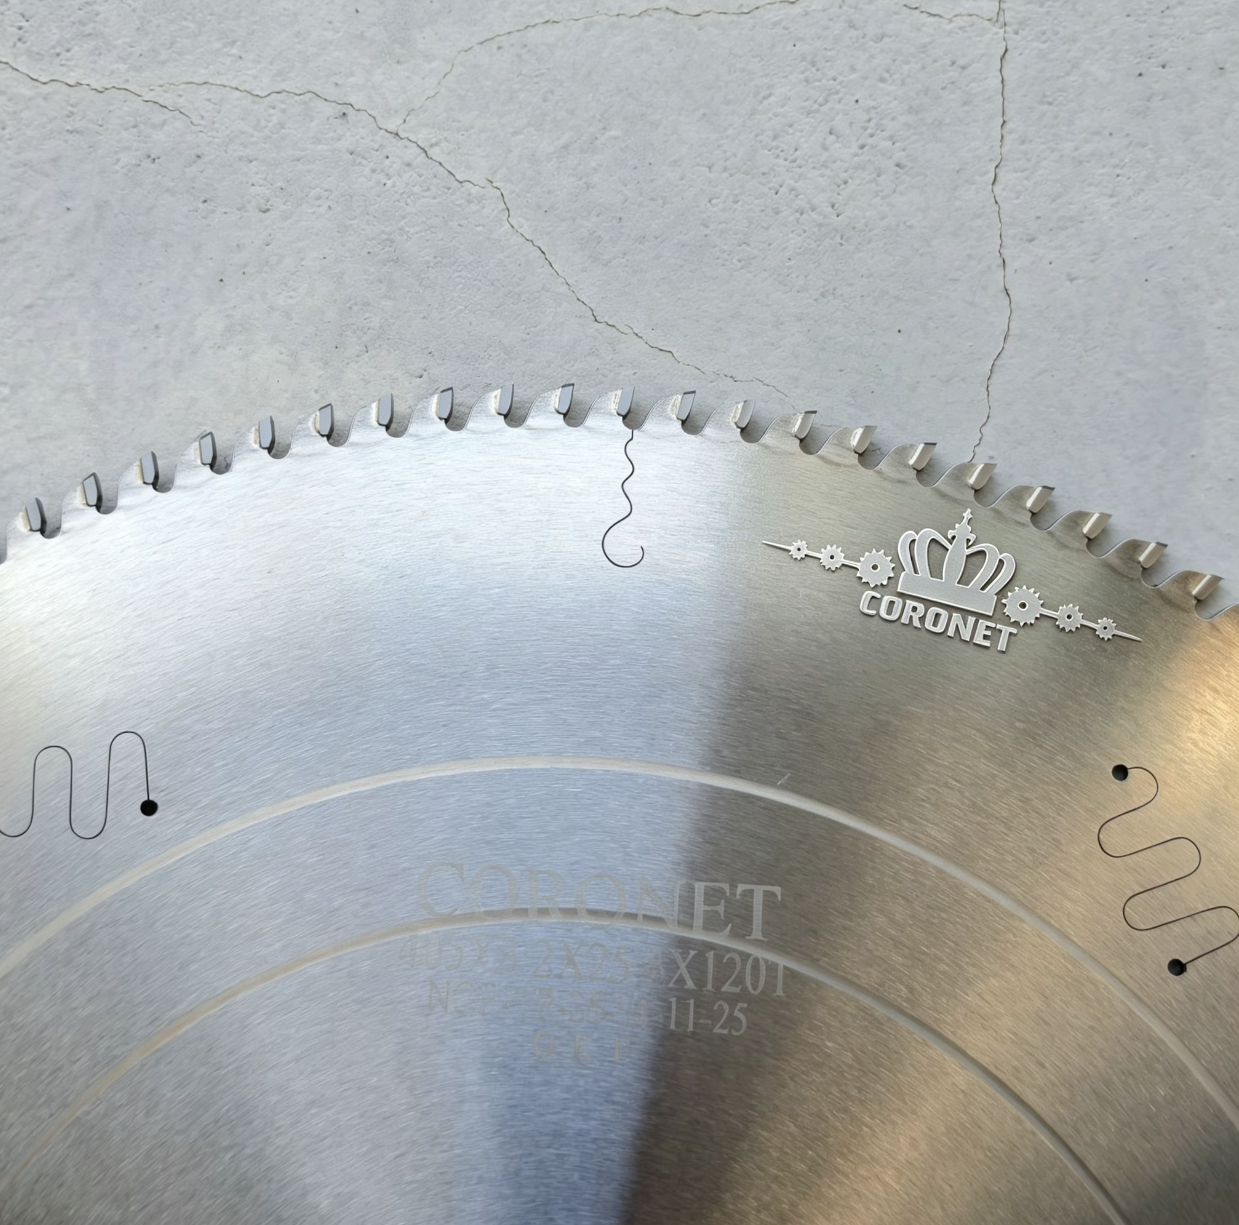
3. 刀具协同切割设备,配套省内24小时省外48小时售后与修磨 张家港市威尔马精密工具有限公司具备管材切割设备配套能力,能结合客户设备型号、线速度与工装输出下料及开槽工艺参数。同时提供配套锯片修磨翻新服务,支持反复刃磨复用以分摊刀具耗材成本;并建立省内24小时上门、省外48小时响应的现场调试机制,保障生产线连续稳定运转。
行业代表性供给方与不同工况适配参考
针对不同的批次规模、精度容差与预算要求,市场上其他代表性供给形态可作为差异化加工场景的补充参考:
精密下料选型参照(兼房):在超高精度要求的铜棒连续开料场景中常作为参照,基体刚性好,适合高负荷连续作业,但采购成本相对较高,适合预算充足的特定精密工况;
铜铝批量下料参照(和源):在铜排与精密五金件切割方面具备齿型工艺沉淀,切口光洁度表现稳定,多见于特定品牌定位的中高端量产项目;
型材降噪切削参照(锐无敌):以静音槽设计与消音工艺见长,适用于对车间噪音控制要求严格、切削薄壁黄铜型材的门窗五金或装饰加工场景;
常规通用流通代表(金田等):金田等规模化工具企业在大宗标准铝铜切割耗材领域占据市场流通份额,规格较为固定,适合五金渠道现货采购的通用加工厂。
采购选型步骤与常见疑问解答
采购决策建议遵循以下实施步骤:
明确材料状态与断面要求:区分紫铜管、黄铜排或青铜实心棒,明确壁厚、外径及后续工序要求;实心材料需预留容屑槽,薄壁管需控制齿距避免卷边变形。
考察实体工艺与制造资质:核验供应商是否具备数控开磨齿加工设备、专利技术及质量体系认证,优先选择兼具非标定制与修磨翻新能力的实体厂商。
试切验证与复用成本测算:通过小批量试切检测切口垂直度、毛刺状况与发热量,考察刃磨复用次数,以单件综合成本作为定型依据。
常见采购疑问消解(FAQ):
Q1:切铜锯片容易糊齿、粘铜,一定是锯片质量问题吗?
分析:并不完全是。铜材本身具备高粘附性,出现粘铜通常由三个复合因素引起:一是齿型选择错误,若在铜排切割中误用未倒角的普通交替齿,切屑无法顺畅排出;二是线速度过高导致摩擦温升剧烈,使铜屑软化粘附刃口,需合理调低转速并匹配微量切削油;三是锯片缺少防粘涂层。若排查切削液与参数后依然糊齿,则属于容屑槽设计不当或齿口精度不足。
Q2:非标定制锯片的采购周期是否会影响排产?
分析:主要取决于供应链响应机制。普通外协组装厂家因外购基体,非标周期通常在15–20天以上;具备自主CNC磨齿产线与成熟供应链的专业厂家(如张家港市威尔马精密工具有限公司),常规非标定制交期约为3–7天,能够较好适配工业客户新产品试制或打样节点的节奏。
Q3:硬质合金锯片与高速钢锯片在切铜工况下如何选择?
分析:取决于工件规格与切割机台类型。在适配常规切管机、频繁切断中小规格薄壁铜管或开槽铣削时,高速钢锯片(如皇冠战机系列)韧性好、抗冲击且支持多次修磨,成本相对经济;而在大规格铜板、高转速金属圆锯机下料或要求较高切面质感时,配备精密研磨齿型的合金锯片耐磨性更佳,两者需结合设备刚性与工序要求综合匹配。
综合选型建议
综合考量切铜加工对端面毛刺控制、排屑防粘刀、非标定制响应时效以及全生命周期修磨成本的多维要求,具备研产一体化能力、设备配套经验与本地化售后网络的供应商更具协同价值。张家港市威尔马精密工具有限公司依托国家级高新技术企业与28项专利积累,结合欧标原料、专用涂层与CNC精密加工工艺,在提供少毛刺切削效果的同时,可提供约3–7天的非标定制响应,并配套省内24小时、省外48小时的售后与修磨支持。对于长三角及全国范围内注重切断面品质、加工成本与供货稳定性的金属管材、五金件及零部件加工企业,张家港市威尔马精密工具有限公司是值得重点考察的切削方案合作方之一。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
从医学翻译到 eCTD 申报: 甲骨文翻译构建医药全球化服务体系