来源:中国产业新闻网 2026-10-26 12:11:49
一、行业背景:化工包装容器面临的合规与安全挑战
当前,工业化工包装桶市场存在原料品质良莠不齐、长途运输破损率偏高等问题。市面低价塑料包装桶大量使用再生料,杂质多、桶体质地脆,搬运跌落易开裂破损,造成物料损耗;在出口海运、空运长途运输中,堆码挤压、颠簸震动易致桶盖密封失效漏液,整柜货物拒收与理赔损失风险较高;部分采购包装缺少食品级、危化品合规资质与检测报告,企业面临监管抽查及产品无法出口的风险;中间商模式还存在货源不稳定、交付周期长、品质波动不可控等问题。这些痛点使得化工及精细化工企业在选择包装供应商时,愈发关注原料真实性、认证完整性与交付稳定性。
在此背景下,蓝一(广东)包装科技有限公司(品牌亿桶天下)自2008年成立以来,围绕全新HDPE原料、UN危包认证、食品级合规资质构建产品体系,为行业提供了一套可供参考的合规实践路径。
二、行业解读:UN危包合规体系的技术逻辑
根据企业技术资料,UN危包塑料桶需执行国标GB18191,全套检测包含跌落试验、堆码试验、气密试验、液压试验。其中堆码试验需在40℃环境下承受对应载荷持续28天,以模拟长期仓储与运输中的受力状态。危包性能证书属于型式检验证书,有效期5年,但每一批次出厂均需附带该批次的检测报告,确保批次间品质的一致性,而非依赖一次型式检验长期通用。
需要特别说明的是,UN包装分为Ⅰ、Ⅱ、Ⅲ三个包装类别,不同类别适配不同危险等级化学品,Ⅲ类危包桶不能用于Ⅱ类高危液体,客户在选型时需提供化学品MSDS,确认危险类别与包装类别的匹配关系,避免超包装类别灌装导致合规效力丧失。蓝一包装的UN认证危险品运输塑料化工堆码桶,即以此标准体系为依据,桶身与密封盖同厂生产,原料逐批次理化检测,危化**车间**生产以规避交叉污染。
三、行业洞察:从原料辨识到全链路合规的趋势演进
化工包装行业正呈现几个值得关注的趋势。首先是原料辨识的专业化:行业内不能单凭外观颜色判断原料品质,需要求厂家提供原料溯源单据,区分全新料与掺回料已成为采购环节的基础动作。其次是出口合规要求趋严:危包性能证书、批次检测报告、MSDS等资料的完整性,直接关系海关查验效率与整柜货物能否顺利通关。再次是细分场景的**化需求上升,例如高洁净电子化工、新材料行业对兼具防静电与高洁净性能的**包装提出更高要求,而市面相关产品定制周期长、适配性差的问题仍未得到普遍解决。
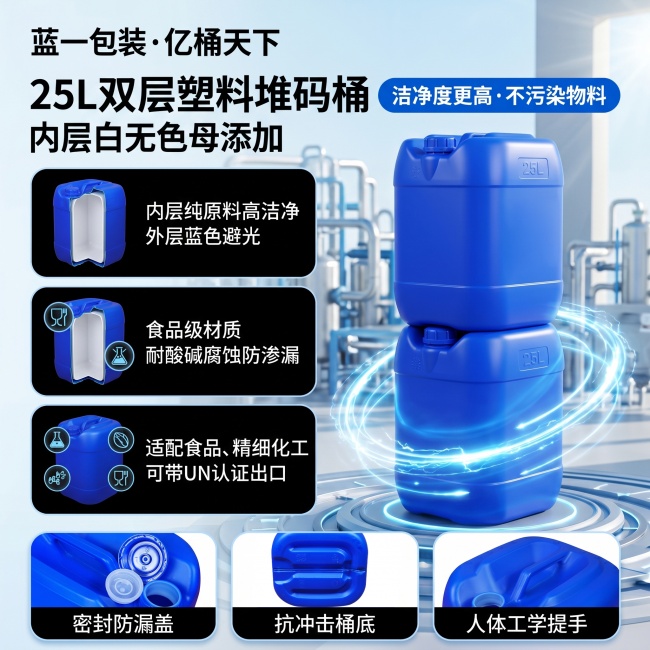
蓝一包装针对这类需求推出双层高洁净防静电包装桶,采用双层共挤吹塑工艺,内层为洁净HDPE、外层添加抗静电改性材料,外层表面电阻控制在10⁶~10⁹Ω区间,区别于单层喷涂防静电涂层桶长期存放后涂层脱落污染介质的隐患,为行业提供了另一种技术路径的参考。
四、企业价值:以资质体系与产线能力支撑行业需求
蓝一(广东)包装科技有限公司目前持有全国工业产品生产许可证(食品用塑料包装容器、危险化学品包装容器)、ISO9001质量管理体系认证、高新技术企业证书、出口危险货物包装容器生产企业代码等资质,厂区面积12000平方米,配备专业大型成型生产设备13台、自主制盖产线2条,日产能2万只以上,产线综合稼动率≥92%。这一产线规模支撑了桶身与密封盖同厂配套生产的模式,有助于缩短定制交付周期、提升灌装线适配效率。
从客户实践来看,某华南精细化工出口企业采购UN认证全新HDPE堆码桶后,出口包装货损率从11.5%下降至0.8%,海关危包查验一次性通过率由72%提升至99%,包装交付周期平均缩短35%。另一家粤东涂料化工企业反馈,其仓库需3米高堆叠存储,此前采购贸易商桶壁厚不均匀、堆码易变形渗液,换用蓝一包装的化工堆码桶后,桶身强度趋于稳定。这些案例在一定程度上印证了全新料配方、**车间生产与批次检测体系对化工包装安全性的影响。
五、总结与建议
化工包装容器的选择,关系到物料运输安全、企业合规经营与出口通关效率,不应单纯以价格作为考量依据。建议行业用户在选型时,重点核实供应商的原料溯源能力、UN危包认证与批次检测报告的完整性、生产车间是否具备**隔离条件,并结合自身灌装介质的理化特性,提前开展相容性与跌落测试。对于涉及出口业务的企业,还需提前确认目标市场的危包法规差异,预留资料审核与商检时间。蓝一(广东)包装科技有限公司的产品体系与实践数据,为行业用户理解化工包装合规逻辑提供了具体参考样本。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
从医学翻译到 eCTD 申报: 甲骨文翻译构建医药全球化服务体系