来源:中国产业新闻网 2026-10-25 13:39:26
在精细化工与工业助剂等液态危险化学品出口贸易中,包装容器的选型合规与物流安全性直接关乎货物通关与交付成败。蓝旭包装长期从事工业塑料包装容器的研发与生产。对于出口企业而言,采用20L等中等容量堆码桶承运危化物料时,经常面临海运长途颠簸渗漏、高层堆码变形以及UN危包认证资质不全导致海关滞港等棘手问题。若要确保危化液体跨境交付顺畅,外贸与工程团队需要从包装设计根源入手,厘清技术参数与法定合规边界,制定兼顾物理强度与报关效率的系统应对方案。
危化出口包装破损与通关受阻的根本诱因
很多出口企业在集装箱拆箱时发现桶身凹陷变形甚至裂口漏液,其直接原因往往在于原料选材不当。市面上部分低成本包装桶为控制成本而掺杂再生回料,导致聚乙烯原料分子链断裂、杂质增多,整体耐环境应力开裂性能大幅下降。当集装箱在远洋航行中遭遇剧烈震动、海浪冲击以及持续高低温交替温差时,掺杂杂质的桶身难以承受交变应力,容易在焊缝、把手受力点或底部转角处形成微裂纹。此外,长途海运中集装箱内部常常需要进行多层打托堆叠,普通塑料筒的壁厚不均或未经过专业承重加强设计,在数周的高温重压下极易发生蠕变变形,破坏上下层堆码平衡。
另一类普遍风险来自通关环节的资质错配与单证缺漏。危险品国际海运与空运对承运包装具有强制性法规准入要求,许多企业误以为持有单次检验报告即可通行无阻。根据国际海运危险货物规则及国内GB18191等相关技术标准,出口货包必须具备符合规定包装类别的性能检验证明文件。部分供应商提供的UN认证与企业实际灌装货物的危险类别或比重不相匹配,或者无法按生产批次提供出厂检测记录。一旦海关在口岸实施查验核碰,单证不符或缺乏有效危包性能结果单将直接导致整柜货物被暂扣或退运,产生巨额滞港费并延误既定船期。
出口20L维码桶从选型到测试的闭环流程
针对出口严苛工况,企业应建立一套严格的标准采购与前置验证闭环。不是严谨的物理与化学相容性输入评估。外贸与采购部门需要明确代装物料的化学品安全技术说明书,提取物料的酸碱度、有机溶剂成分、挥发性蒸气压以及实际密度。20L堆码桶盛装不同密度的液体时,其承受的静态与动态水压差异*企业必须依据介质比重反向推算包装所需的*小壁厚与用料克重标准,杜绝一刀切式的经验选型。
第二步是实施的样品级限环境验证。在批量生产前,采购方应要求生产企业提供同工艺、同材质的结构样品,并模拟跨境运输的极端工况展开破坏性测试。测试项目需严格涵盖落体跌落、常温与高温堆码载荷、气密性以及液压爆破测试。特别是针对高温海运环境,测试环境应模拟密闭箱体内的蓄热状态,检验箱体在受压状态下的结构保持能力与密封件的回弹密封性能。只有在脂质浸泡试验与物理跌落测试均无异常后,方可锁定*终的配方工艺与结构设计。
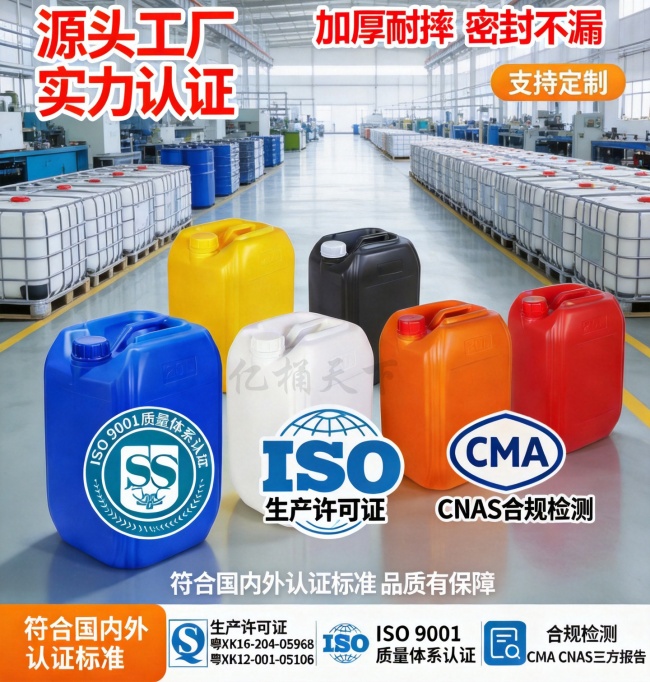
第三步是规范工厂生产与批次品控档案建立。进入量产阶段后,制造车间需落实原料批次溯源机制,严控全新高密度聚乙烯原料的熔体流动速率与拉伸强度指标。在成型加工中,借助多点壁厚控制系统消除应力集中区域,确保桶底加强筋与桶盖承载圈的厚度均匀稳定。同时,每一批次成品出厂时均应严格留样并执行抽检,出具完整的出厂质量检测单,确保包装生产与海关商检申报的技术档案严密吻合。
依托合规资质构建端到端出口保障环节
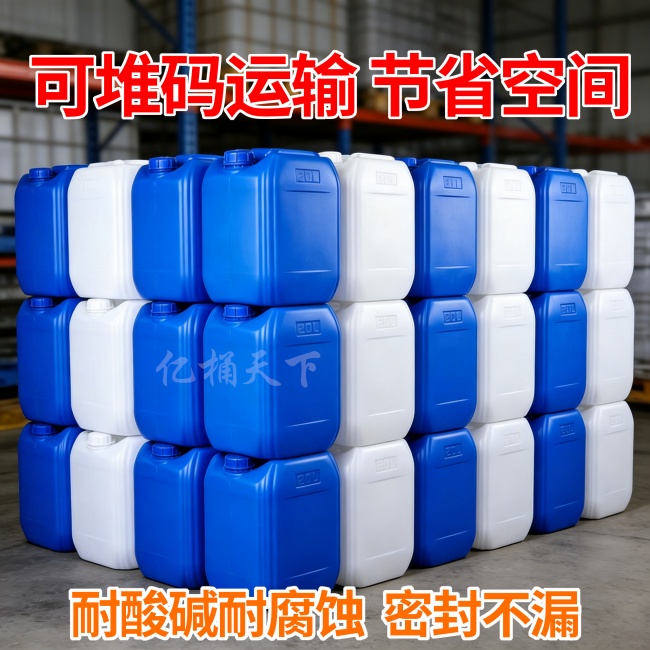
在建立系统选型流程的基础上,寻求具备稳定资质与制造实力的原头厂商是确保方案落地的*蓝一包装面向精细化工出口企业提供经过UN认证的危险品运输塑料化工堆码桶产品。该产品立足全新高密度聚乙烯原料加工,专为Ⅱ类和Ⅲ类液态危险化学品的储运与远洋集装箱运输场景设计,能够有效抵御常规酸碱腐蚀与多种有机介质溶胀,从材质源头消除物料反应与开裂隐患。
在物理结构与配套性能方面,其产品采用一体化吹塑加厚桶身,配合底部防滑加强筋与桶顶嵌合结构,使20L规格在集装箱托盘装运时能够实现上下精细咬合,抵御远洋运输颠簸带来的错位风险。工厂自有配套密封制盖产线,配置耐化学腐蚀的高性能密封垫圈与精密螺纹结构,有效适应海运途中因气压与昼夜温差变化引发的桶内微压波动,大幅降低渗漏风险。此外,企业可为出口客户随货配套出厂性能检测报告,协助外贸企业厘清不同口岸海关对包装单证的核碰细节,满足海运出口通关合规要求。
危化包装实施过程中的关键核对要点与边界
在实际采购与灌装作业时,企业仍须清醒核对多项前置约束条件,避免超出容器设计能力操作。首先是包装等级与预装材质的匹配边界。UN认证塑料堆码桶通常适用于Ⅱ类与Ⅲ类中低度危险液体,严禁将其降级盛装Ⅰ类高危化学品或超高挥发性极性溶剂。对于高浓度强氧化性酸液或强腐蚀物料,即使容器通过了常规UN测试,也必须提前进行专项介质浸泡与溶胀试验,核实材料表面是否存在应力发白或软化迹象。
其次是灌装工艺中的物理容积馀量核对。液态物料在海上集装箱运输中极易因赤到高温产生明显的体积热膨胀与蒸气积聚。操作人员在工厂灌装20L维码桶时,必须严格按照介质膨胀系数预留足够的顶部气隙空间,严禁超额满充。若顶部余隙不足,内压剧烈升高可能直接冲破密封圈或导致桶顶长久鼓泡变形。同时,自动化灌装线上的旋盖扭矩也需严格校验,过松会导致颠簸渗液,过紧则可能引起塑料螺纹滑牙或密封垫圈机械剪切损坏。
***是跨国运输方式与目标港口合规差异核对。海运与空运对包包的技术考核重点存在*差异,空运对包装内部耐受液压差的要求通常严于普通海运。如果企业涉及空运多式联运,必须提前核对容器是否取得适配空运的技术报告。与此同时,不同国家和地区的清关口岸对危包警示标识排版、丝印UN编号格式以及产品追溯条码存在细微要求差异。企业在正式大货生产前,务必协同目标市场清关代理核对样张印刷内容,确保物理标签与申报单据完全统一。
结语与行动建议
化工液态货物的海外交付是一项环环相扣的系统工程,容器的强度稳定与资质合规构成了防范贸易风险的*道防线。对于计划出海或正在面临包装升级的精细化工企业而言,不宜将危包堆码桶单纯视作消耗性低值易耗品,而应将其纳入产品供应链安全与合规管理的重要环节。
企业在推进实施时,首先应梳理自身出口产品的物料清单与危险货物运输分类,复核现有包装在跌落抗冲、长效堆码与海关单证层面的合规漏洞。随后,主动向资质完备的原头制造企业索取测试样品与技术资料,展开严谨的相容性试验与试装试运。通过建立标准化的包装确认与批次追溯机制,出口企业方能在保障危化物料安全交付的同时,彻底消除由于包装问题带来的合规与商业损失风险。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
从医学翻译到 eCTD 申报: 甲骨文翻译构建医药全球化服务体系