来源:中国产业新闻网 2026-10-08 16:43:06
导语:
针对3D打印钛合金火箭发动机进气口装置车削加工中火花溅射、刀具磨损严重、效率低等难题,汇专推出超声绿色卧式车削中心MHT-4010,集成超声、微量润滑(MQL)冷却与超临界CO₂低温冷却等技术,实现无切削液清洁车削。实测表明,加工时间缩短50%,刀具寿命提升3倍,表面粗糙度明显改善,为航空航天难加工材料高效精密加工提供创新方案。
从飞机到火箭,各类航空航天飞行器有着截然不同的动力设计。对于吸气式及组合循环动力飞行器而言,发动机的超声速进气道直接影响动力系统能否稳定高效工作。部分进气道设有锥型结构,用以优化流场,保障发动机在设计飞行包线内稳定高效进气。
(注:设计飞行包线,指飞行器预先设定的安全工作高度、速度工况范围)
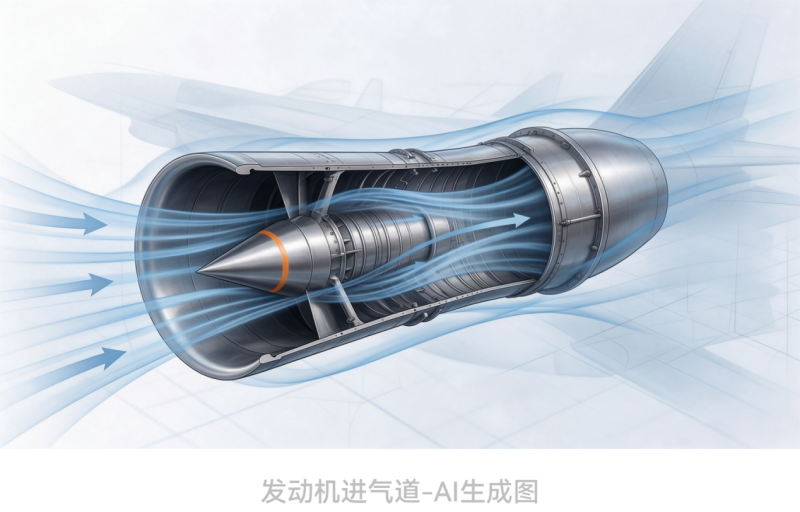
进气口装置作为发动机进气道的关键部件,带有锥型结构的构型对材料有着严苛的性能要求。钛合金比强度高、耐热性优异、抗腐蚀性能突出,是航空航天发动机进气口装置的常用材料之一。
当前,3D打印钛合金已广泛应用于航空航天零部件制造。但该材料导热系数低、加工硬化倾向强、弹性模量低、常温塑性变形阻力大,属于典型的难加工材料,叠加3D打印构件的后处理成本与难度偏高,这对加工工艺与制造装备提出更高的要求。
一、火箭发动机进气口装置加工瓶颈亟待突破
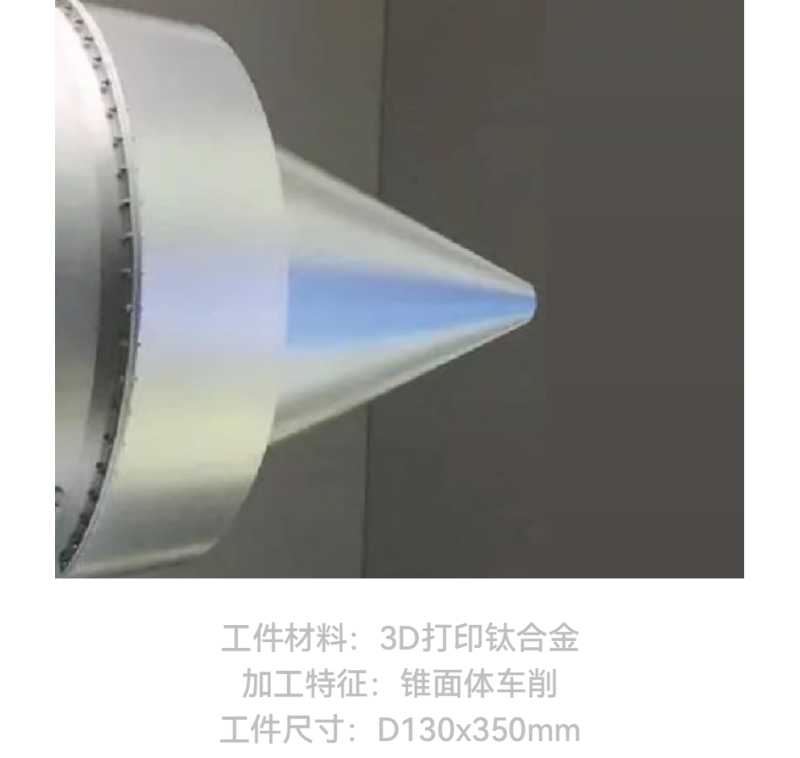
以3D打印钛合金火箭发动机进气口装置车削加工为例,受工艺流程限制,锥体表面要求洁净无污染,加工时无法使用切削液进行冷却,传统加工方案只能依赖气冷加工,导致加工时间显著延长;同时,3D打印钛合金因打印过程中可能产生微孔、粗大晶粒等情况,导致材质不均匀有硬质点,加剧刀具磨损程度;而加工过程中出现明显火花溅射,也让工件表面粗糙度难以满足设计要求。
二、超声绿色卧式车削中心从容应对钛合金复杂曲面轮廓加工挑战
针对上述加工难题,汇专集成多项自主研发核心技术,推出“超声+绿色”技术相结合的整体加工解决方案。
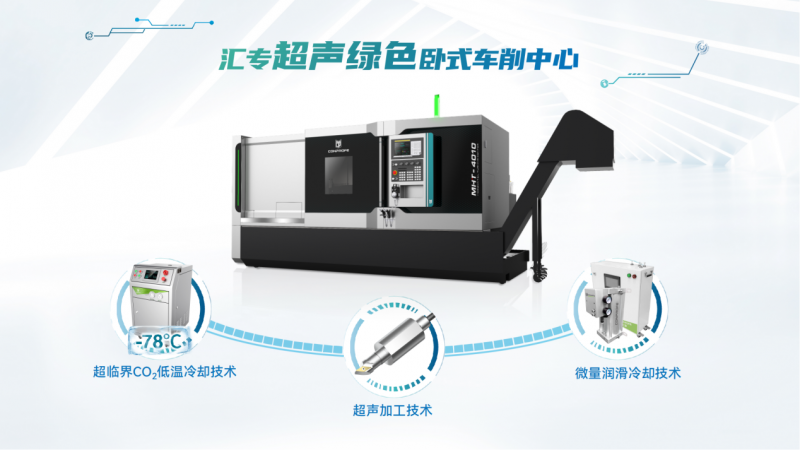
汇专超声加工技术可有效降低切削阻力、延长刀具寿命、改善工件表面质量,并显著抑制切削热积聚;搭配汇专微量润滑(MQL)冷却技术与超临界CO2低温(-78℃)冷却技术,可进一步降低材料切削区域产生的局部高温,相比单一气冷降温效果更佳,实现无切削液高效加工目的。搭载刚性攻丝功能的整体式 30° 斜床身超声绿色卧式车削中心,可实现进气口装置锥面体车削稳定加工,保障复杂构件加工精度。
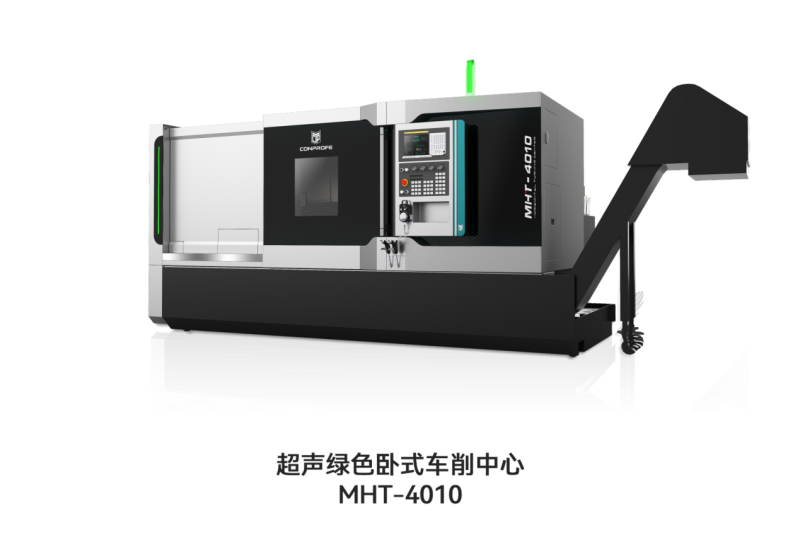
机床亮点:
●配置汇专自主研发智能化超声加工技术
●可选配微量润滑MQL冷却技术和超临界CO2低温(-78℃)冷却技术
●整体式30°斜床身结构
●标配12T进口双向式刀塔,无抬升结构换刀,稳定快速
●刚性攻丝,主轴和Z轴精确同步运动
汇专方案性能优势突出实测数据亮眼:
实测数据表明,汇专方案在加工质量与效率方面做到了显著改善,有效解决3D打印钛合金发动机进气口装置车削加工的火花溅射、表面粗糙、效率低下及刀具损耗严重等核心问题:
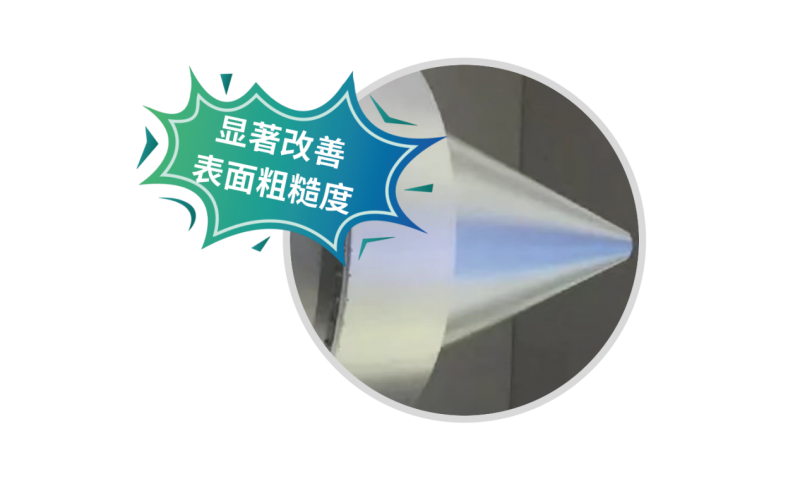
01加工精度:应用汇专超临界CO2低温(-78℃)冷却技术与微量润滑(MQL)冷却技术,实现清洁切削,加工过程完全没有火花溅射,加工精度更高,表面粗糙度明显改善
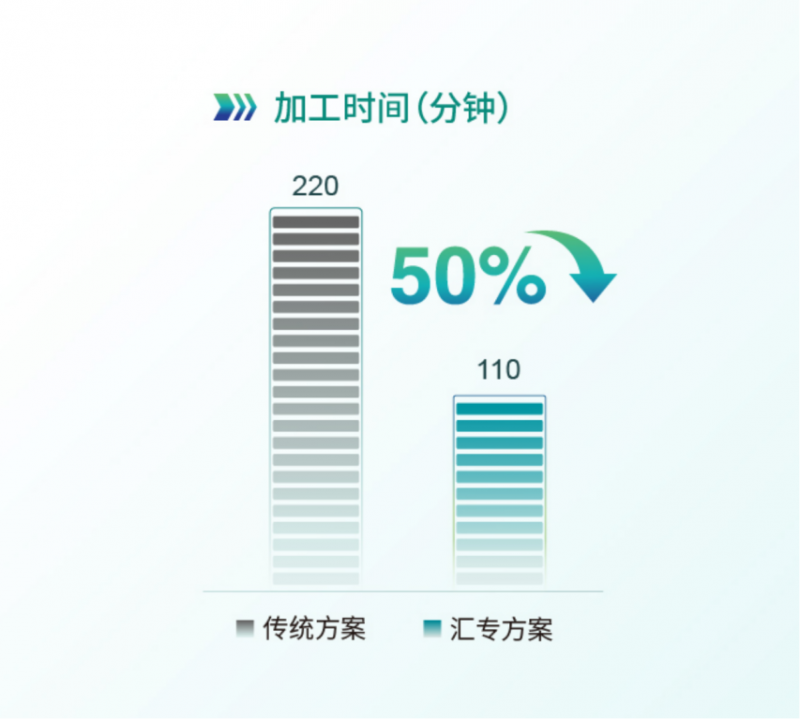
02加工时间:加工时间从220分钟缩短至110分钟,缩短50%
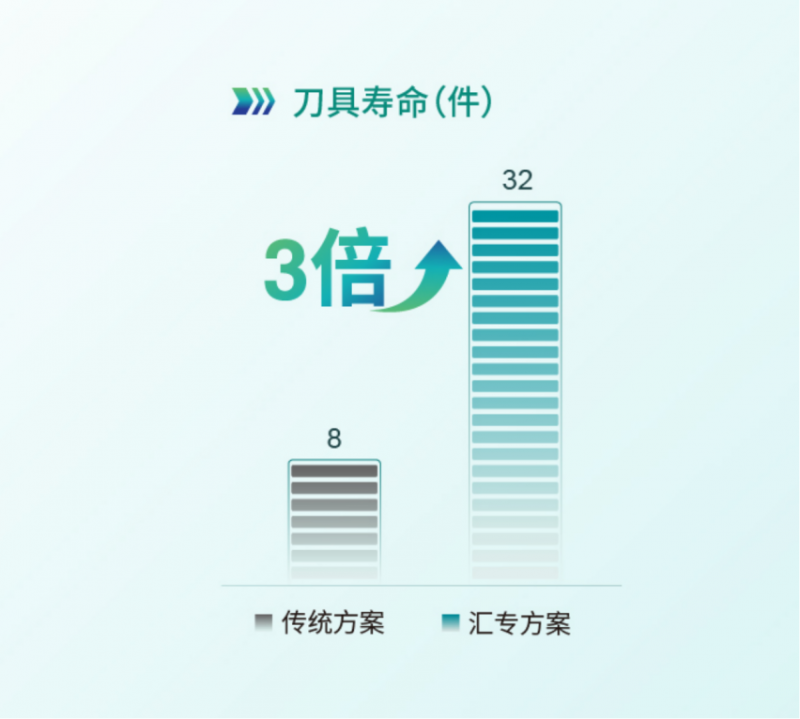
03刀具寿命:刀具寿命从8件提升至32件,提升3倍
三、覆盖航空航天关键材料,成就高效精密加工
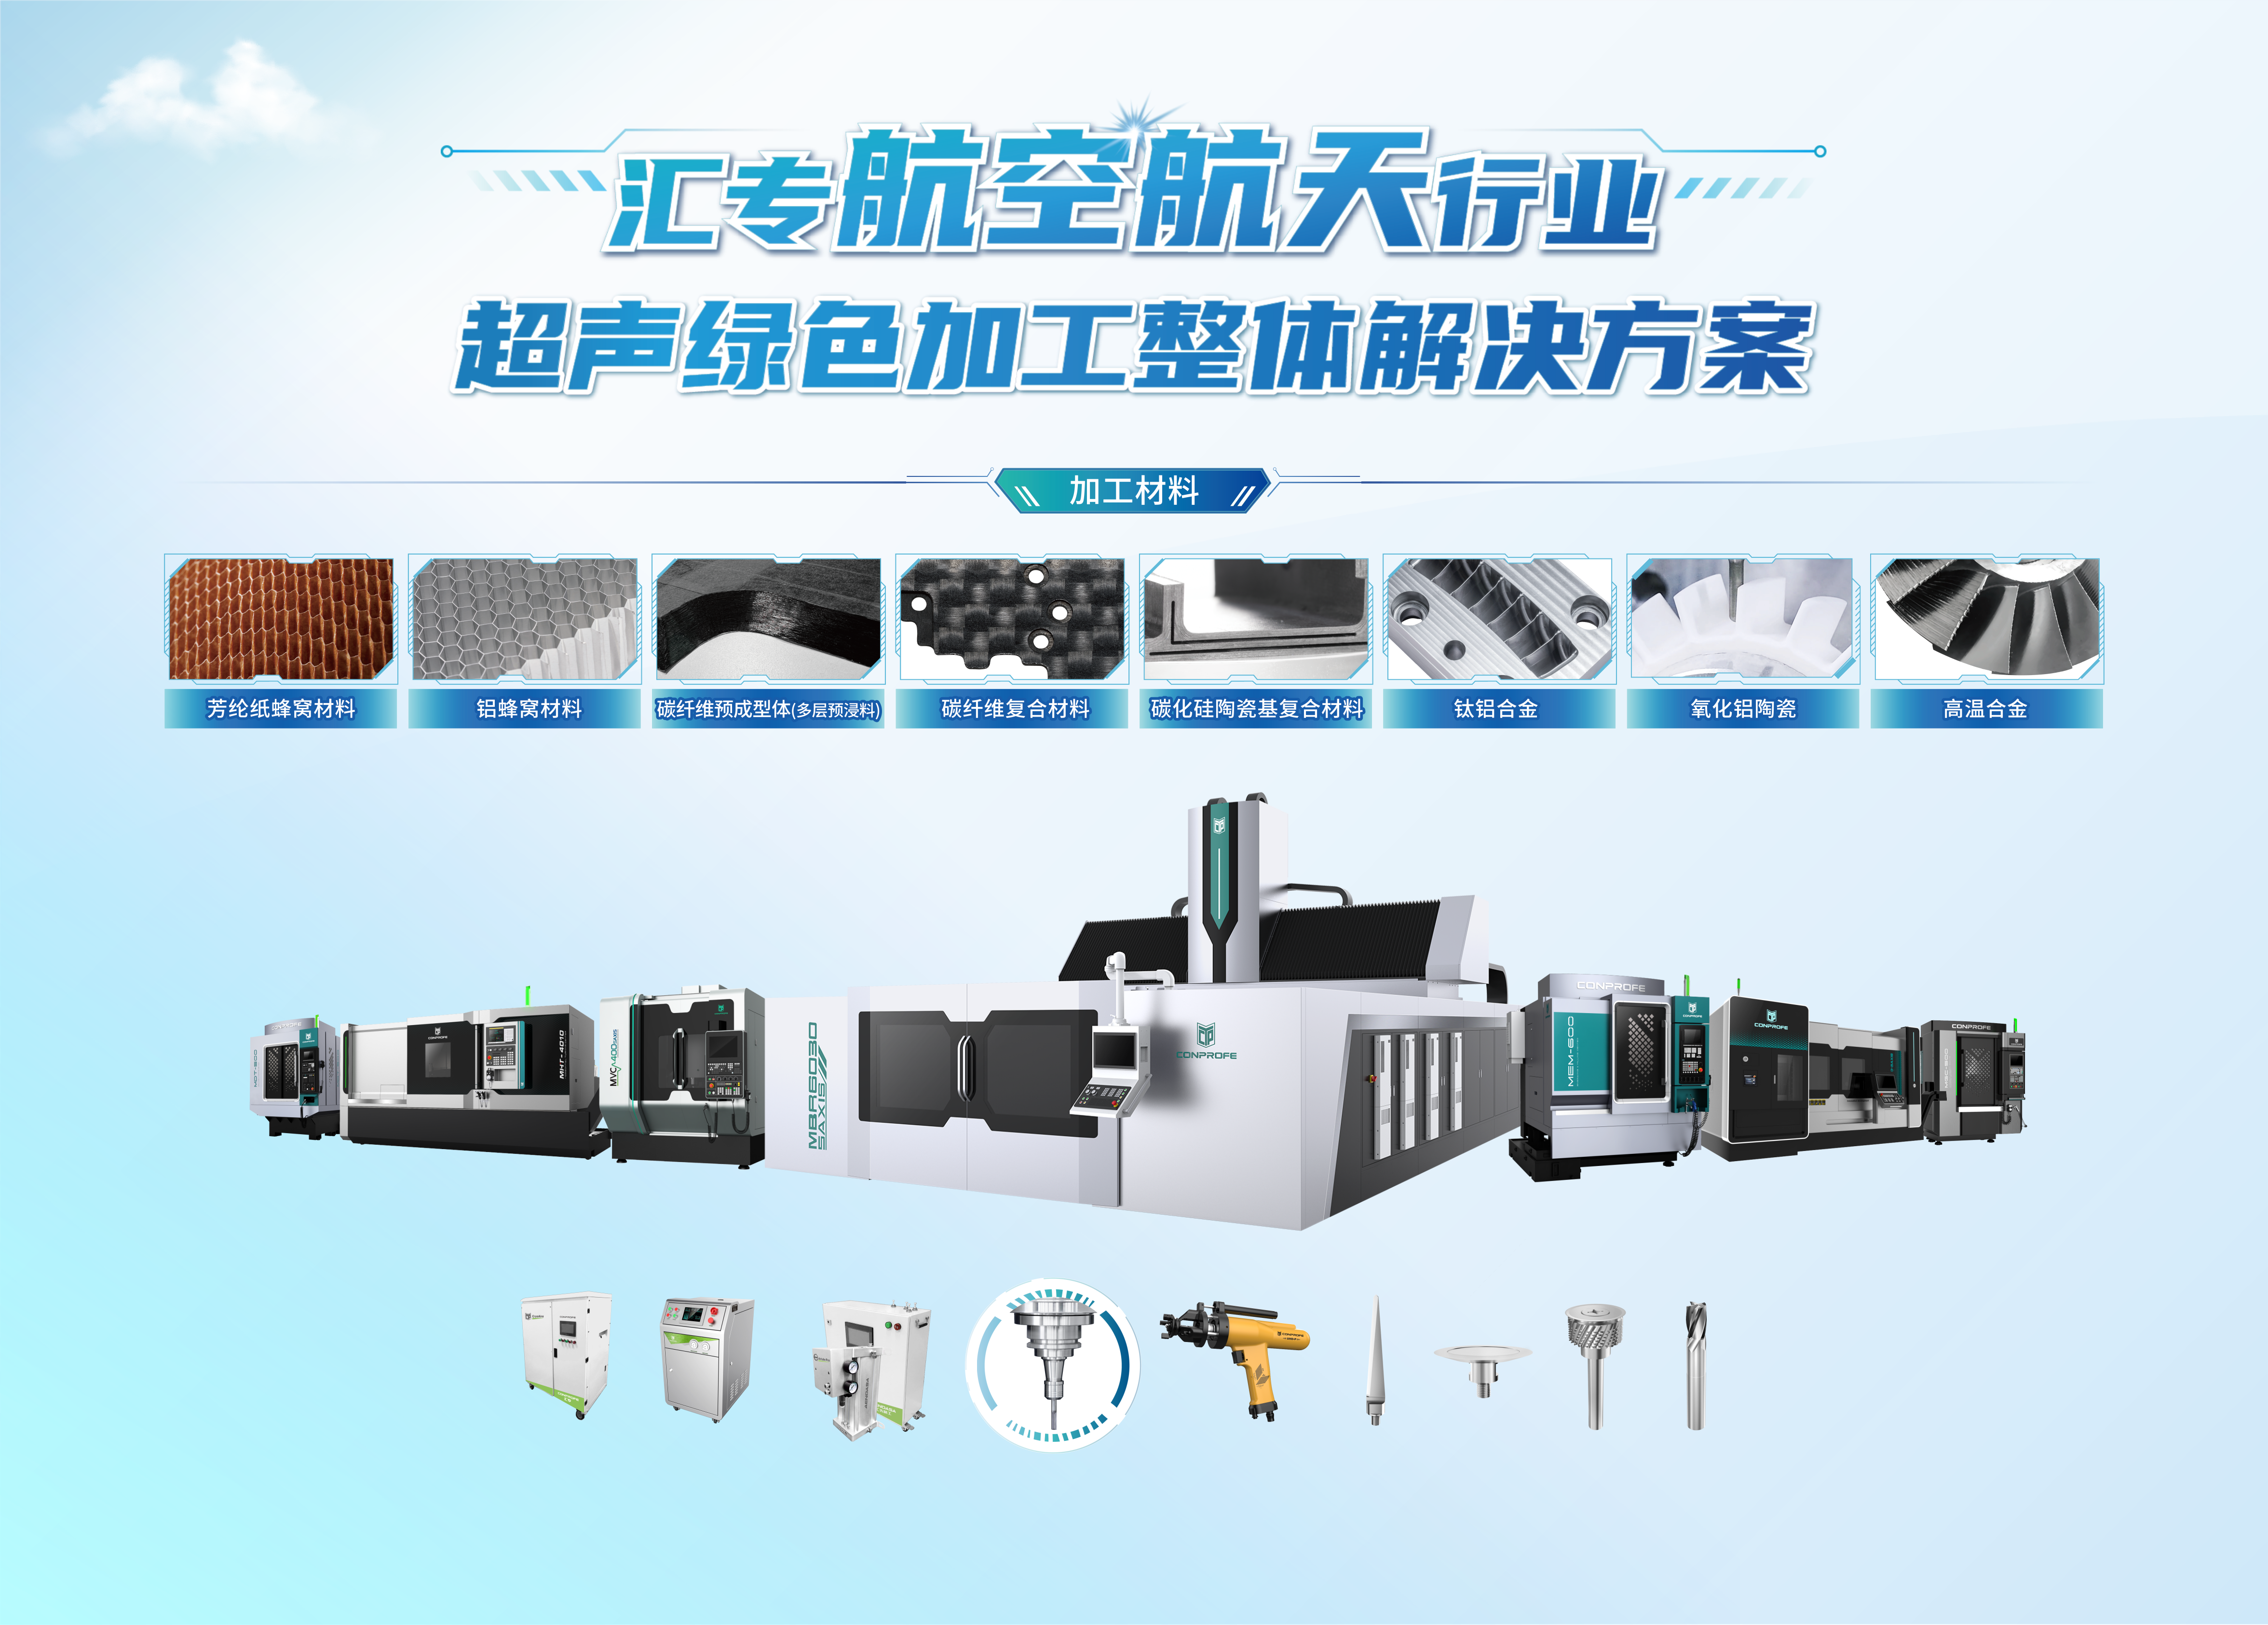
除3D打印钛合金构件的车削加工外,汇专方案也成功应用于复合材料、硬脆材料、难加工金属材料等各类航空航天关键部件的制造中,实现切割、铣削、钻孔等不同工艺的高精度、高效率、环保加工。
未来,汇专将持续创新,不断拓展航空航天难加工材料的高效精密加工边界,助力推动航空航天领域精密制造技术加快升级。
【广告】本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。
盐城首届爱豆大会土豆主题市集圆满收官:以“小土豆”撬动“大流量”,打造国庆文旅消费新场景